
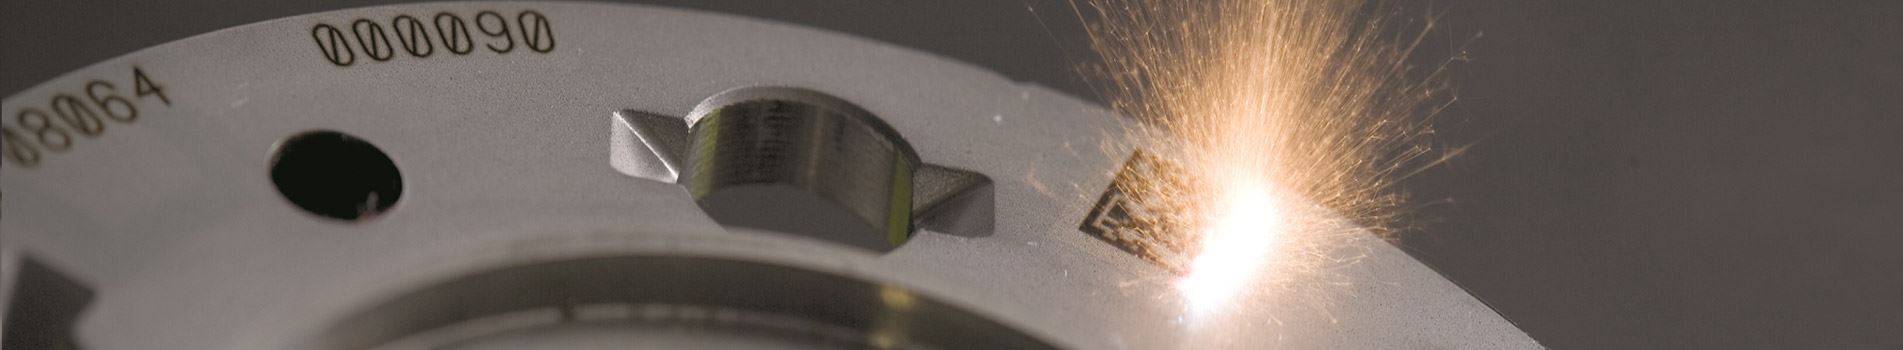
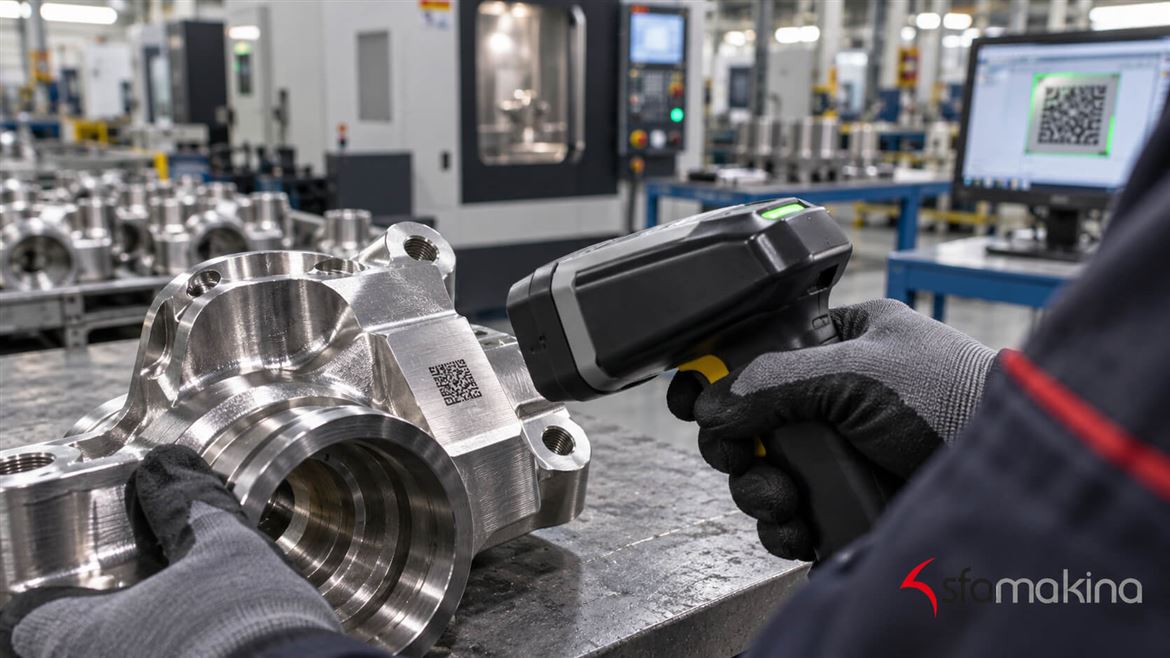
DataMatrix kod, siyah ve beyaz kare hücrelerden oluşan, kare ya da dikdörtgen biçimli iki boyutlu bir koddur. Seri numarası, parti numarası, üretim tarihi ve parça kodu gibi bilgileri birkaç milimetrekarelik bir alana sığdırabilir. Kenarındaki L şeklindeki düz çizgi sayesinde okuyucu cihaz kodu hangi açıdan bakarsa baksın tanır. Kodun bir bölümü çizilse ya da aşınsa bile içindeki hata düzeltme yapısı, bilginin okunmaya devam etmesini sağlar.
Metal parçalarda DataMatrix kodu kalıcı hale getirmenin en güvenilir yolu lazerdir. Lazer ışını kodun her hücresini doğrudan metal yüzeye işler, bu yüzden etikete, mürekkebe ya da herhangi bir sarf malzemesine ihtiyaç kalmaz. Paslanmaz çelikte yüzeyi bozmadan pürüzsüz siyah bir kod, eloksallı alüminyumda ise koyu zemin üzerinde parlak beyaz bir kod elde edilir. Doğru ayarlanmış bir lazer kodlama makinası ile tipik bir DataMatrix kod birkaç saniye içinde basılır ve parçanın ömrü boyunca üzerinde kalır.

Parçanız Üzerinde Okunabilirliği Garantili DataMatrix Kod
Paslanmaz çelik, alüminyum veya döküm parçalarınızı gönderin, DataMatrix kodunuzu fiber ya da MOPA lazerle işaretleyip okuma testinden geçirelim. Size en uygun lazer kodlama sistemini yerli üretim ve hızlı teknik servis güvencesiyle SFA Makine olarak birlikte belirleyelim.
DataMatrix Kod Nedir ve Ne İşe Yarar?
DataMatrix, bilgiyi tek bir çizgi dizisi yerine yatay ve dikey olarak hücrelere yerleştiren iki boyutlu bir kod türüdür. Klasik çizgi barkod yalnızca soldan sağa okunur ve sınırlı sayıda karakter taşır. DataMatrix ise aynı bilgiyi çok daha küçük bir alana sıkıştırır ve gerektiğinde binlerce karakterlik veriyi tek bir karede toplayabilir.
Kodun boyutu taşıdığı veri miktarına göre değişir. En küçük haliyle 10x10 hücreden oluşur, en büyük haliyle 144x144 hücreye kadar çıkabilir. Bu büyük boyutta yaklaşık 3.000 rakam ya da 2.300 civarında harf ve rakam karışık karakter saklanabilir. Endüstride ise genellikle 15 ila 30 karakterlik bir seri numarası veya parça kodu yeterli olduğu için kenar uzunluğu birkaç milimetreyi geçmeyen kodlar tercih edilir.
Kodun asıl görevi izlenebilirliktir. Bir parçaya işlenen DataMatrix, o parçanın kimlik kartı gibi çalışır. Hangi tarihte, hangi tezgahta, hangi hammadde partisinden üretildiği tek bir okutmayla sisteme düşer. Bir arıza ya da geri çağırma durumunda yalnızca sorunlu partiye ulaşmak mümkün olur ve gereksiz yere binlerce parçanın toplanmasının önüne geçilir.
Metal parçalarda bu kodun kalıcı olması ise ayrı bir önem taşır. Bir motor bloğu ya da cerrahi alet yıllarca yağ, ısı, yıkama ve sterilizasyon gibi zorlu süreçlerden geçer. Etiketler bu ortamda kısa sürede kaybolur. Barkod ve karekod lazer markalama ile yüzeye işlenen kod ise parça hurdaya ayrılana kadar okunabilir kalır.
DataMatrix Kodun Yapısı: Okuyucu Kodu Nasıl Tanır?
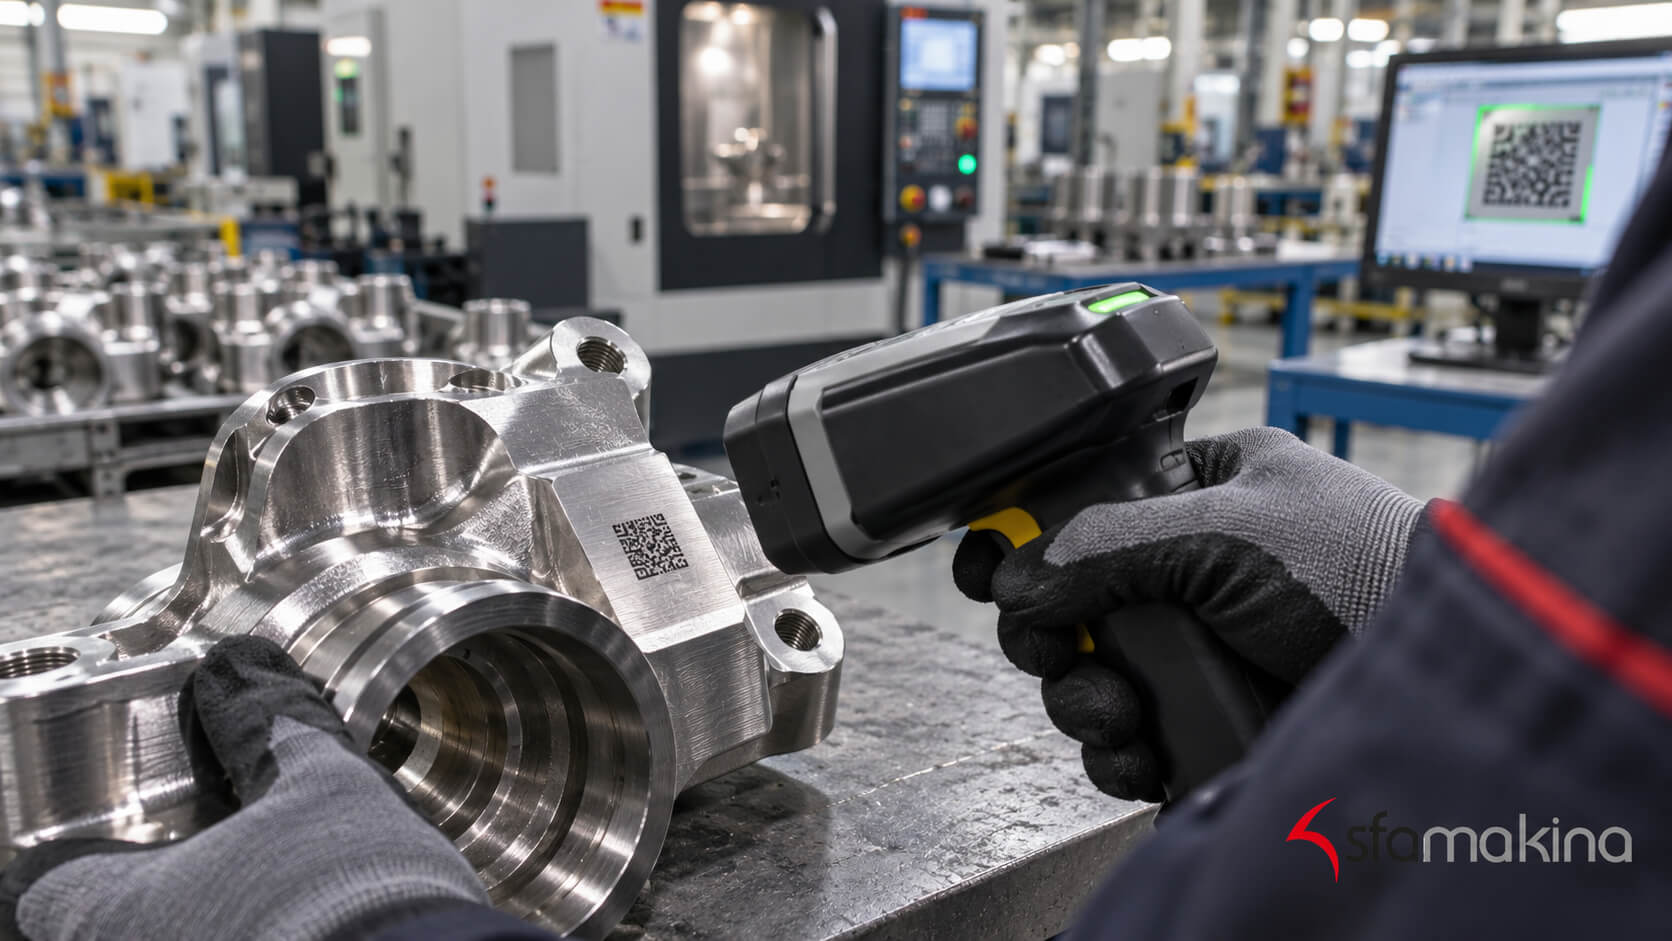
İlk bakışta rastgele dağılmış kareler gibi görünse de DataMatrix kodun her parçasının belirli bir görevi vardır. Kodun iki kenarında kesintisiz koyu hücrelerden oluşan L şeklinde bir çerçeve bulunur. Okuyucu cihaz önce bu çerçeveyi arar, böylece kodun nerede başladığını ve hangi yöne döndüğünü anlar. Bu sayede parça ters ya da yan dursa bile okuma sorunsuz yapılır.
L şeklindeki çerçevenin karşısındaki iki kenarda ise bir koyu bir açık hücreden oluşan kesikli bir çizgi yer alır. Bu çizgi okuyucuya kodun kaç satır ve kaç sütundan oluştuğunu söyler, bir anlamda cetvel görevi görür. Çerçevenin içinde kalan alan ise asıl verinin ve hata düzeltme bilgisinin saklandığı bölümdür.
Hata düzeltme yapısı, DataMatrix'i metal parçalar için bu kadar değerli kılan özelliktir. Kodun içine verinin yanında yedek bilgi de yerleştirilir. Kod çizildiğinde, kısmen aşındığında ya da üzerine kir bulaştığında okuyucu eksik kalan hücreleri bu yedek bilgiden tamamlar. Hasarın kodun yaklaşık dörtte birini aşmadığı durumlarda veri genellikle eksiksiz okunur.
Gözden kaçan bir detay da kodun etrafındaki boşluktur. Okuyucunun kodu çevresindeki çizik, yazı veya kenar çizgisinden ayırt edebilmesi için kodun dört tarafında en az bir hücre genişliğinde temiz bir alan bırakılmalıdır. Bu boşluk ihmal edildiğinde kod kusursuz basılmış olsa bile okuyucu onu tanımakta zorlanır.
Metal Parçalarda Neden QR Kod Yerine DataMatrix Kullanılır?
QR kod günlük hayatta çok daha tanıdık olduğu için bu soru sıkça gelir. İki kod da iki boyutludur ve benzer mantıkla çalışır, ancak endüstriyel parça işaretlemede DataMatrix belirgin şekilde öne çıkar. Bunun ilk nedeni boyuttur. QR kodun köşelerindeki üç büyük kare kodda ciddi yer kaplar. DataMatrix ise aynı seri numarasını daha küçük bir alana sığdırır, bu da küçük metal parçalarda büyük kolaylık sağlar.
İkinci neden düşük kontrastlı yüzeylerdeki başarısıdır. Metal üzerine yapılan işaretleme hiçbir zaman beyaz kağıt üzerindeki siyah baskı kadar net olmaz. DataMatrix'in basit çerçeve yapısı, okuyucunun parlak, mat ya da hafif kavisli yüzeylerde kodu daha kolay yakalamasını sağlar. Bu nedenle otomotiv, havacılık ve medikal sektörlerindeki parça işaretleme standartlarının büyük bölümü DataMatrix'i esas alır.
Metale DataMatrix işlemenin tek yolu lazer değildir. Kodu küçük noktalar halinde metale vuran nokta vuruşlu markalama makinası da özellikle döküm ve dövme gibi pürüzlü yüzeylerde iyi bir seçenektir. Lazer ise daha küçük hücre boyutuna inebilmesi, temassız çalışması ve yüksek hızıyla seri üretim hatlarında genellikle bir adım önde durur. Doğru tercih, parçanın yüzeyine ve üretim temposuna göre yapılır.
Metale Lazerle DataMatrix Markalama Adım Adım
Lazerle DataMatrix markalama, makineyi açıp yazdır tuşuna basmaktan biraz daha fazlasını gerektirir. Aşağıdaki adımlar, ilk numuneden seri üretime kadar sahada uygulanan temel süreci özetliyor:
- Kodlanacak veriyi ve kod boyutunu belirleyin: Seri numarası, parti kodu veya tarih gibi bilgileri netleştirin. Veri arttıkça hücre sayısı da artar, bu yüzden yalnızca gerçekten gerekli bilgiyi koda koyun.
- Yüzeyi hazırlayın: Yağ, toz ve talaş artığı lazerin yüzeyle etkileşimini değiştirir. Basit bir temizlik, kontrastın her parçada aynı kalmasını sağlar.
- Kodu markalama yazılımında oluşturun: Seri numaralarının otomatik artması veya üretim sisteminden veri çekilmesi için değişken veri özelliğini kullanın. Böylece her parçaya kendine özgü bir kod basılır.
- Markalama yöntemini ve parametreleri seçin: Güç, tarama hızı, frekans ve çizgi aralığı, kodun koyuluğunu ve derinliğini belirler. Paslanmaz çelikte tavlama, döküm parçada derin kazıma gibi seçimler bu adımda yapılır.
- Odak mesafesini ayarlayın: Lazer odakta değilse hücre kenarları dağılır ve kod bulanıklaşır. Parça yüksekliği değişken ise odak ayarı her ürün grubu için ayrıca kontrol edilmelidir.
- Deneme baskısı yapıp okuma testinden geçirin: İlk numuneyi hattın sonunda kullanılacak okuyucuyla okutun. Kalite sınıfı yeterli değilse parametreleri küçük adımlarla değiştirerek tekrar deneyin.
- Seri üretime geçin ve düzenli doğrulama yapın: Hattın başında okunan kodun aylar sonra da aynı kalitede okunduğundan emin olmak için belirli aralıklarla numune kontrolü yapın.
Bu sürecin kalbinde ışını hücreden hücreye taşıyan tarama kafası yer alır. Galvo lazerin markalamada nasıl kullanıldığını bilmek, hızla kalite arasındaki dengeyi kurarken işinizi kolaylaştırır. Her parçaya farklı numara verecekseniz seri numarası markalama için hangi makine sorusunu da önceden yanıtlamak gerekir.
Fiber lazer, paslanmaz çelik yüzeye DataMatrix kodu hücre hücre işler; kod ardından okuyucuyla taranarak kalite sınıfı doğrulanır.
Metal Türüne Göre Doğru Markalama Yöntemi
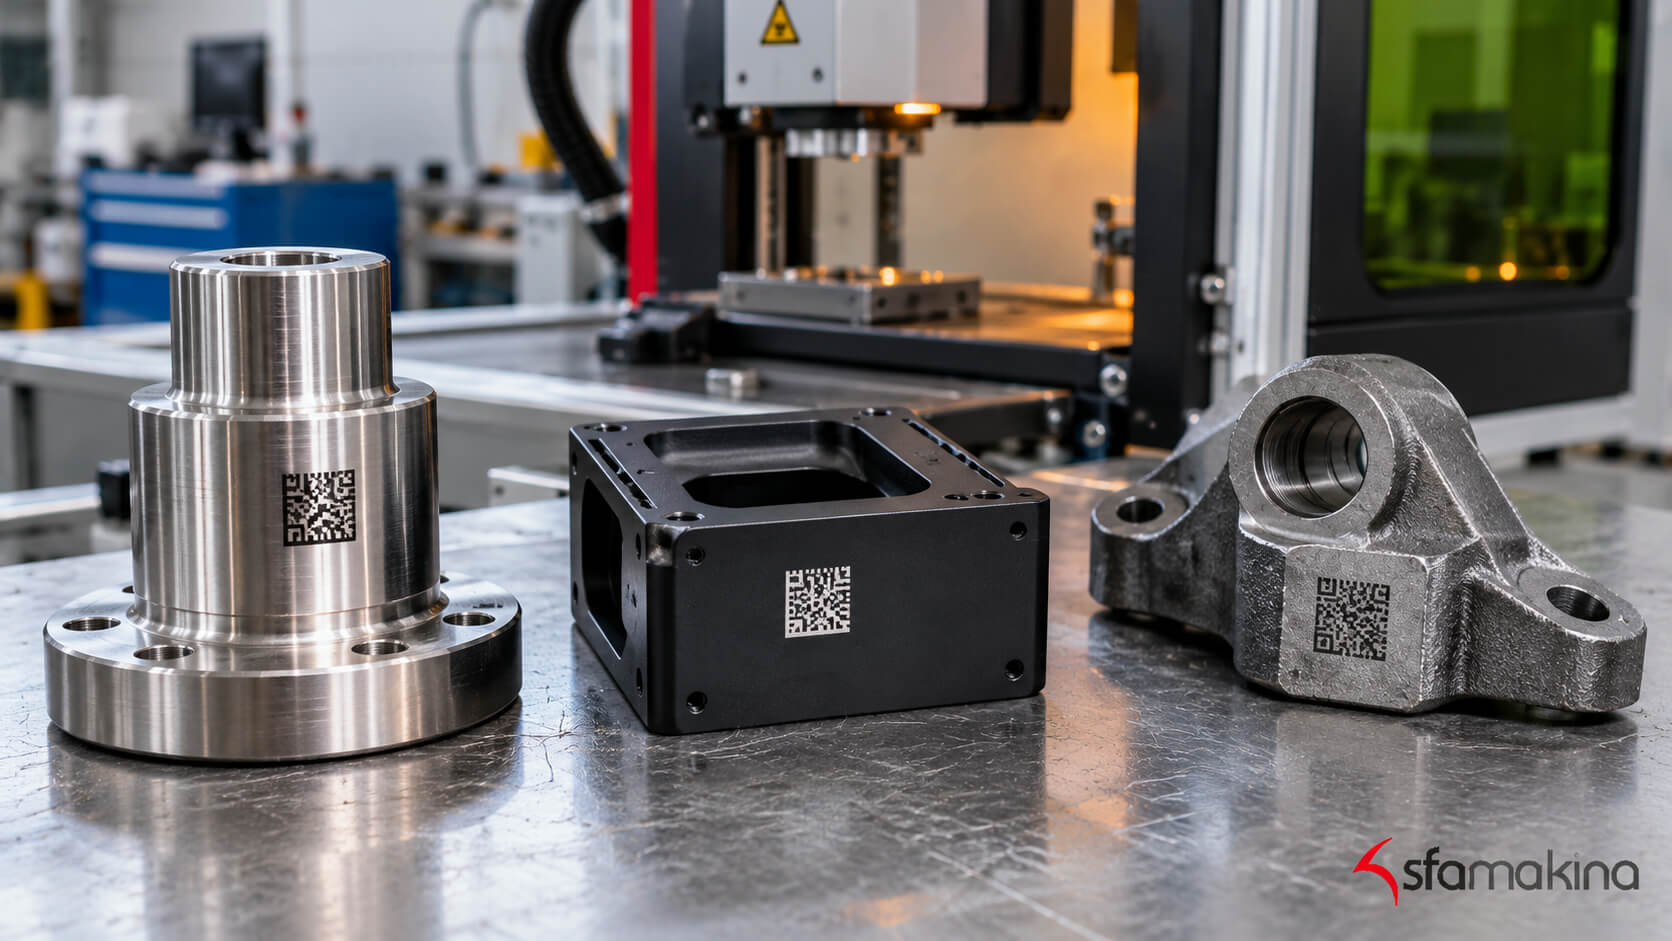
Her metal lazere aynı tepkiyi vermez. Bir parçada kusursuz görünen ayarlar, başka bir malzemede okunamayan soluk bir koda dönüşebilir. Bu yüzden markalama yöntemi her zaman malzemeye göre seçilir.Paslanmaz çelikte en çok tercih edilen yöntem tavlamadır. Lazer yüzeyi eritmeden ısıtır ve metalin hemen üst katmanında koyu bir oksit tabakası oluşturur. Ortaya çıkan siyah kod pürüzsüzdür, yüzeyde çukur bırakmaz ve korozyona karşı direnci bozmaz. Medikal aletlerde ve gıda ekipmanlarında bu yöntemin tercih edilmesinin nedeni tam olarak budur. Tavlamada en iyi sonucu veren kaynaklar arasında SF serisi MOPA fiber lazerler öne çıkar.
Alüminyumda durum yüzeyin işlem görüp görmediğine bağlıdır. Eloksallı alüminyumda lazer renkli kaplamayı kaldırır ve altındaki parlak metali açığa çıkarır, bu da koyu zemin üzerinde son derece okunaklı beyaz bir kod sağlar. Ham alüminyumda ise koyu gri ya da siyaha yakın bir kod elde etmek için atım süresi ayarlanabilen MOPA kaynaklar daha başarılıdır. Ayrıntıları merak edenler alüminyum üzerine lazer markalama rehberine göz atabilir.
Karbon çelik, döküm ve dövme parçalarda ise çoğu zaman derin kazıma gerekir. Markalamadan sonra boyama, kumlama ya da ısıl işlem uygulanacaksa yüzeyde kalan hafif bir iz bu süreçlerde kaybolabilir. Kodun birkaç onda bir milimetre derinliğe işlenmesi, boyanın altında bile okunmasını sağlar. Hangi durumda yüzeysel işaretleme, hangi durumda kazıma yapılacağını lazer markalama ile lazer kazıma arasındaki farklar yazısında daha ayrıntılı ele aldık. Titanyum, pirinç ve kaplamalı yüzeylerdeki uygulamalar için ise metal üzerine lazer markalama teknikleri iyi bir başlangıç noktasıdır.
Okunabilirliği Bozan Yaygın Hatalar ve Çözümleri
Sahada karşılaştığımız sorunların büyük bölümü makineden değil, birkaç küçük ayardan kaynaklanıyor. Kodun okunmadığı durumlarda önce şu noktaları kontrol etmenizi öneririz:
- Düşük kontrast: Kod yüzeyden yeterince ayrışmıyorsa okuyucu hücreleri birbirinden ayıramaz. Gücü veya çizgi yoğunluğunu artırmak, paslanmaz çelikte tavlama ayarlarını yeniden düzenlemek genellikle sorunu çözer.
- Çok küçük hücre boyutu: Yer kazanmak için kodu aşırı küçültmek, okuyucunun çözünürlük sınırına takılmanıza neden olur. Hücre boyutunu kullanılan okuyucunun kapasitesine göre belirleyin.
- Taşan hücreler: Fazla enerji verildiğinde koyu hücreler birbirine karışır ve açık hücreler kaybolur. Hızı artırmak veya gücü düşürmek hücre kenarlarını yeniden keskinleştirir.
- Etrafta boşluk bırakılmaması: Kodun hemen yanına yazı, logo ya da parça kenarı denk geliyorsa okuyucu kodun sınırını bulamaz. Her yönde en az bir hücre genişliğinde temiz alan bırakın.
- Odak kayması: Parça yüksekliğindeki küçük farklar bile hücre kenarlarını bulanıklaştırır. Fikstür kullanmak ve odak ayarını periyodik olarak kontrol etmek bu sorunu ortadan kaldırır.
- Parlak yüzeyde yansıma: Ayna gibi parlayan yüzeylerde okuyucunun ışığı geri sekerek kodu silik gösterebilir. Okuma açısını değiştirmek veya dağınık ışıklı bir okuyucu kullanmak işe yarar.
Bu hataların ortak noktası, çoğunun deneme aşamasında yakalanabilmesidir. Kodun yalnızca okunması yetmez, hangi kalitede okunduğu da önemlidir. Doğrulama cihazları kodu A'dan F'ye kadar sınıflandırır ve endüstride genellikle en az C sınıfı beklenir. Sorun ilerleyen aylarda ortaya çıkıyorsa lazer markalama makinesi hataları ve çözümleri ile bakım ve kalibrasyon yazılarımız size yol gösterecektir.
DataMatrix Markalama Hangi Sektörlerde Vazgeçilmez?
Otomotiv, DataMatrix'in en yoğun kullanıldığı alanların başında gelir. Silindir kapağından şanzıman dişlisine kadar kritik parçaların çoğu üretim hattına girdiği anda kendi kodunu alır. Ana sanayi ve yan sanayi arasındaki izlenebilirlik zinciri büyük ölçüde bu kodlar üzerinden yürür. Otomotiv endüstrisi için geliştirdiğimiz çözümler ve otomotiv sektöründe lazer markalama örnekleri bu ihtiyacı yakından gösteriyor.
Medikal sektörde ise kod, hasta güvenliğinin bir parçasıdır. Cerrahi aletlerin ve implantların üzerindeki kalıcı kimlik, her sterilizasyon döngüsünden sonra aletin geçmişini izlemeyi mümkün kılar. Bu kodun yüzlerce yıkama ve yüksek sıcaklık işlemine dayanması gerekir. Bu yüzden paslanmaz çelik üzerine tavlama ile basılan DataMatrix burada adeta standart haline geldi. Konuyu medikal ürünlerde lazer markalama yazısında ayrıca inceledik.
Ağır sanayi ve savunma tarafında parçalar çok daha zorlu koşullarla karşı karşıyadır. Büyük döküm gövdeler, vana ve pompa parçaları açık havada, kimyasallara ve aşınmaya maruz kalarak yıllarca çalışır. Bu parçalarda derin işlenmiş DataMatrix kodlar, bakım kayıtlarının ve yedek parça takibinin temelini oluşturur. Ağır sanayi endüstrisi uygulamalarında kazıma derinliği ve okunabilirlik birlikte planlanır.
Elektronik üretiminde ise boyutlar milimetrenin altına iner. Devre kartları, konnektörler ve metal kasalar üzerine çok küçük ama net kodlar basmak gerekir. Isıya duyarlı bileşenlerin bulunduğu kartlarda soğuk işaretleme yapan SFU serisi ultraviyole lazerler tercih edilirken, kasa ve soğutucu gibi metal parçalarda fiber lazer kullanılır. Ayrıntılar için elektronik sektöründe lazer markalama yazımızı inceleyebilirsiniz.
DataMatrix İçin Hangi Lazer Markalama Makinesi Seçilmeli?
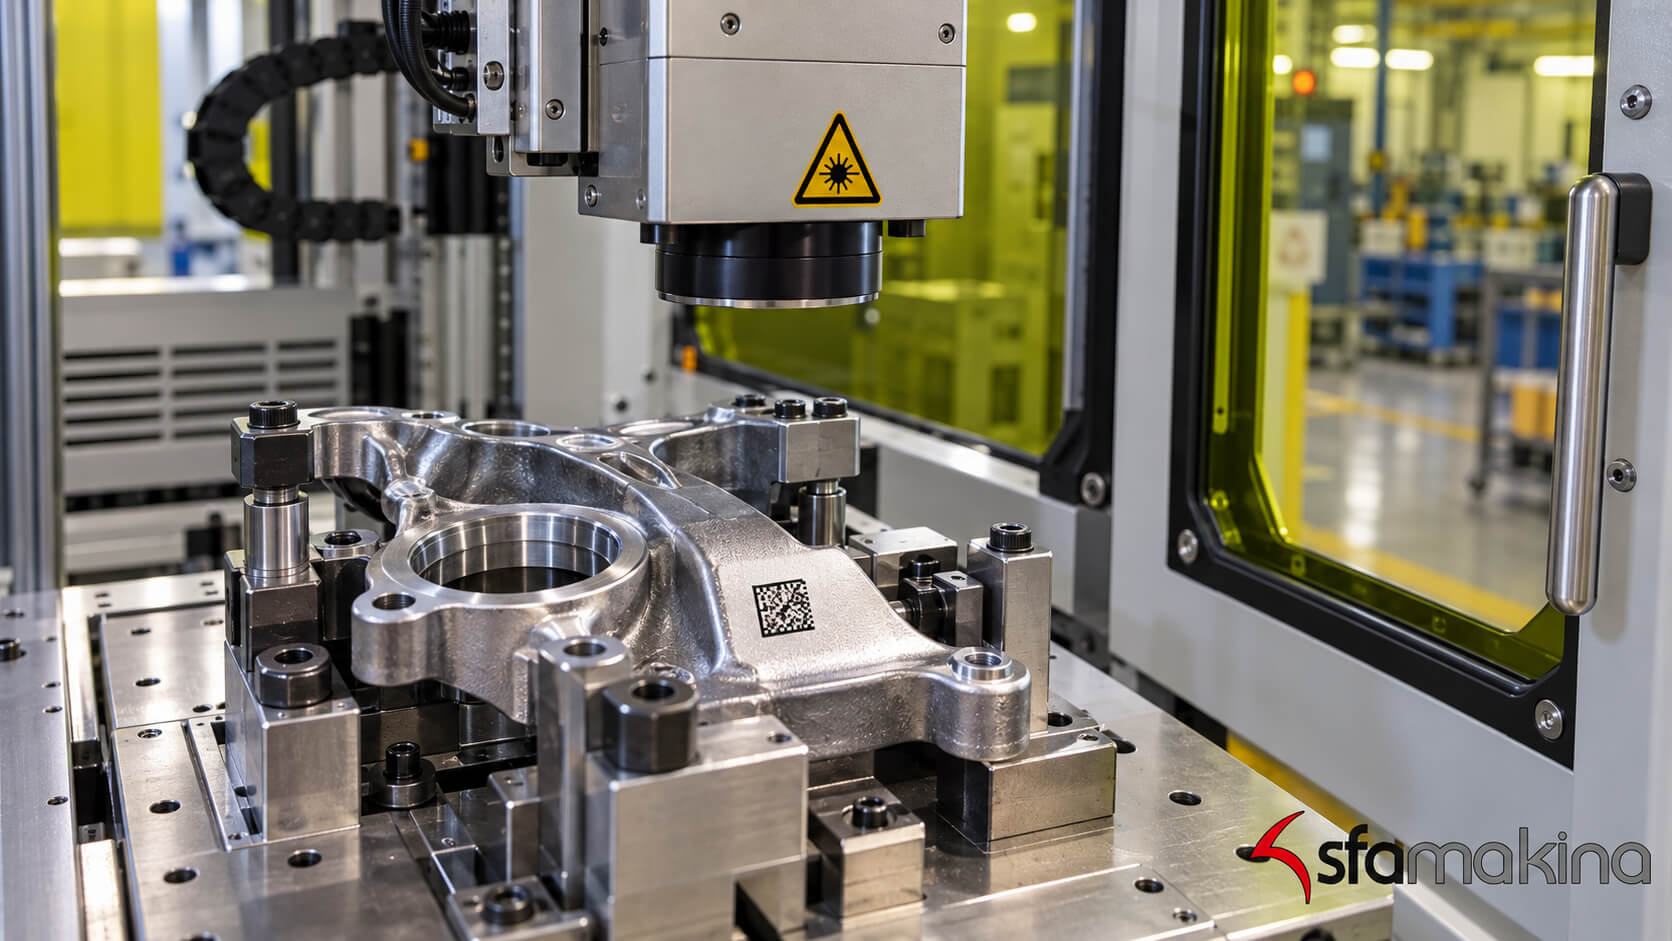
Metal üzerine DataMatrix basacaksanız ilk aklınıza gelmesi gereken kaynak fiber lazerdir. Fiber lazerin dalga boyu metaller tarafından çok iyi emilir, bu da hızlı ve kararlı bir işaretleme sağlar. Ağırlıklı olarak çelik parçalara standart seri numarası basacak işletmeler için SFE serisi ekonomik fiber lazerler maliyet ve performans dengesini iyi kurar. Teknolojinin çalışma mantığını fiber lazerin nasıl çalıştığı yazısında bulabilirsiniz.
Paslanmaz çelikte derin siyah tavlama veya ham alüminyumda koyu kod istiyorsanız MOPA kaynaklı bir sistem daha doğru bir tercih olur. Atım süresinin ayarlanabilmesi, yüzeye verilen ısıyı çok daha hassas yönetmenizi sağlar. Yüksek tempolu hatlar için Automator FYBRA MOPA fiber lazerler de bu ihtiyaca güçlü bir yanıt verir.
Güç konusunda daha fazlası her zaman daha iyi değildir. Yüzeysel bir DataMatrix kod için çoğu uygulamada 20 veya 30 W yeterliyken, derin kazıma gereken döküm parçalarda daha yüksek güç süreyi belirgin şekilde kısaltır. Hangi değerin işinize uygun olduğunu 20W, 30W ve 50W lazer karşılaştırması üzerinden değerlendirebilirsiniz. Makineyi hat dışında, operatörün parça yerleştirdiği bir istasyonda kullanacaksanız CE sertifikalı iş güvenliği kabinleri hem güvenliği hem de tekrarlanabilirliği artırır.
Özetle doğru makine; malzemenize, kodun nerede ve hangi koşullarda okunacağına ve günlük üretim adedinize göre belirlenir. Kâğıt üzerinde karar vermek yerine kendi parçanız üzerinde yapılmış bir deneme baskısı her zaman en güvenilir cevabı verir. Tüm seçenekleri lazer markalama makinaları sayfamızda inceleyebilir, güncel bütçe planı için lazer markalama makinesi fiyatları yazımıza bakabilirsiniz. Parçanızı bize ulaştırmak ve ücretsiz numune markalama talep etmek için SFA Makine ile iletişime geçmeniz yeterli.
Yorum Yapın